
Temperatura przelewu odnosi się do procesu podgrzewania obszaru lutowania do określonej temperatury, aby stopić pastę lutowniczą i połączyć elementy oraz pady podczas układu drukowanego Montaż zarządu Proces.
Poniżej rozważano kwestie temperatury przepływu:
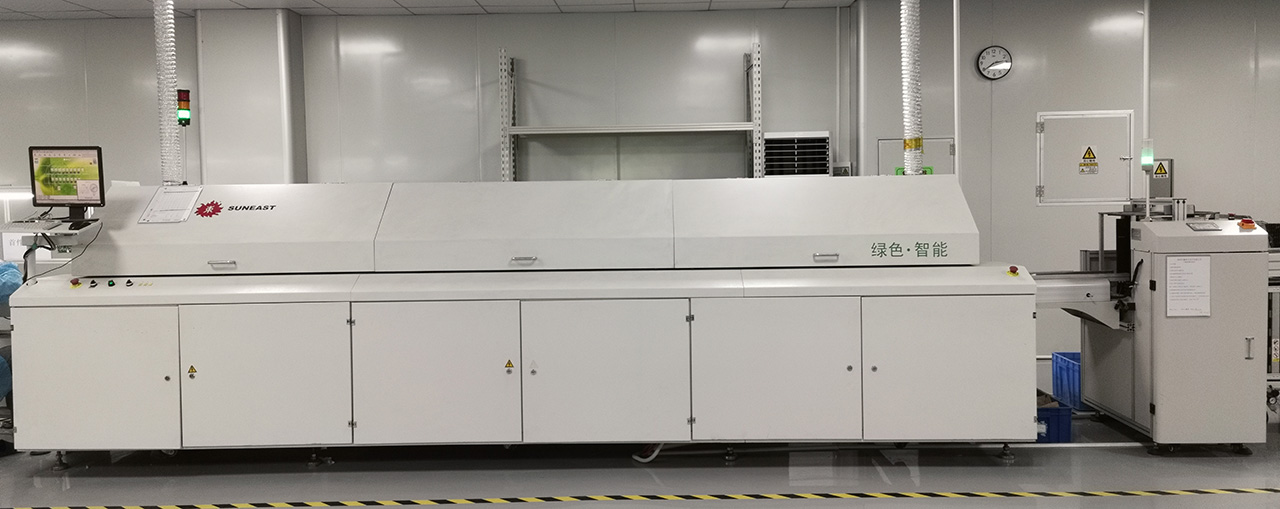
Wybór temperatury: Wybór odpowiedniej temperatury przepływu jest bardzo ważny. Zbyt wysoka temperatura może spowodować uszkodzenia elementów, a zbyt niska może powodować złe spawanie. Wybierz odpowiednią temperaturę przepływu na podstawie specyfikacji i wymagań pasty lutowniczej.
Jednolitość ogrzewania: Podczas procesu reflowingu kluczowe jest zapewnienie równomiernego rozprowadzania ciepła. Stosuj odpowiedni profil temperatury, aby zapewnić równomierny wzrost temperatury w obszarze spawania i uniknąć nadmiernych gradientów temperaturowych.
Czas utrzymywania temperatury: Czas utrzymania temperatury przelewu powinien spełniać specyfikacje pasty lutowniczej i lutowanych komponentów. Jeśli czas jest zbyt krótki, pasta lutownicza może nie być całkowicie stopiona, a spawanie może nie być solidne; Jeśli czas jest zbyt długi, komponent może się przegrzać, uszkodzić lub nawet ulec awarii.
Tempo wzrostu temperatury: Podczas procesu przelewu istotne jest także tempo wzrostu temperatury. Zbyt duża prędkość narastania może powodować zbyt dużą różnicę temperatur między klockiem a elementem, co wpływa na jakość spawania; zbyt wolne tempo wzrostu wydłuża cykl produkcyjny.
Wybór pasty lutowniczej: Wybór odpowiedniej pasty lutowniczej to również kwestia temperatury przelewu. Różne pasty lutownicze mają różne temperatury topnienia i płynność. Wybierz odpowiednią pastę lutową zgodnie z komponentami i wymaganiami spawania, aby zapewnić jakość spawania.
Ograniczenia dotyczące materiałów spawalniczych: Niektóre elementy (takie jak elementy wrażliwe na temperaturę, fotoelektryczne itp.) są bardzo wrażliwe na temperaturę i wymagają specjalnych zabiegów spawaczych. Podczas procesu temperatury przelewu należy zrozumieć i dostosować się do ograniczeń lutowania powiązanych komponentów.
Czas startu: 20-październik-2023